


189-2923-7076
189-2923-7076
项目背景
广东某专业弹簧制造厂原有废水处理设施建于2010年,处理能力10吨/天,随着产能扩大,废水排放量增至25吨/天,且原有工艺对COD和石油类去除效果不佳,经常出现超标排放情况。环保部门要求企业在3个月内完成改造升级。
废水成分及来源
该厂废水主要来源于:
超声波清洗废水:含有乳化油(200-400mg/L)、表面活性剂及细小金属颗粒
漂洗废水:pH波动大(2-11),含少量重金属和助剂残留
地面冲洗水:含悬浮物和油脂
废水特点为油类含量高、可生化性差(BOD/COD≈0.3)、水质水量波动大,COD浓度范围800-1800mg/L,石油类100-300mg/L。
处理工艺流程
改造后采用"破乳气浮+MBR+RO"的主体工艺:
格栅井:去除较大悬浮物
调节池:设pH在线监控和自动加药系统
破乳反应池:投加复合破乳剂(50mg/L),反应时间20min
溶气气浮机:去除90%以上油脂和悬浮物
MBR系统:内置中空纤维膜,MLSS维持在8000-10000mg/L
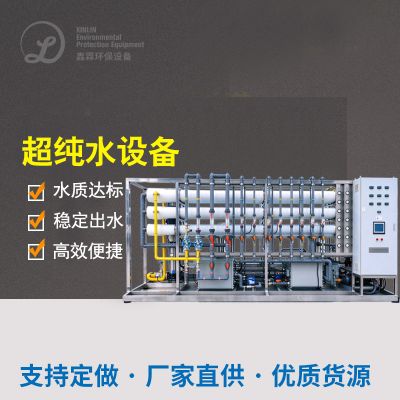
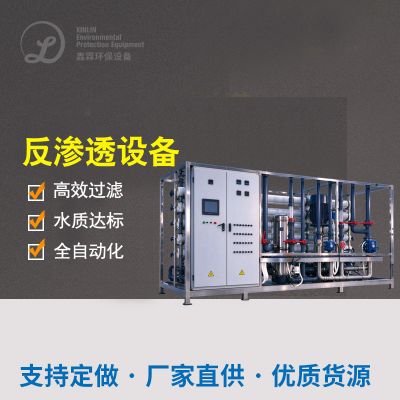
RO系统:脱盐率>98%,产水回用于生产
污泥处理:新增离心脱水机,污泥含水率降至80%以下
关键改进点:
新增在线监测系统,实时监控pH、COD和流量
采用模块化设计,节省占地30%
增设回用水系统,回用率可达60%
最终效果
改造工程总投资120万元,45天完成施工调试。处理后水质:
COD:<50mg/L(原水均值1200mg/L)
石油类:<3mg/L(原水均值250mg/L)
SS:<10mg/L
重金属:均低于检出限
系统自动化程度高,仅需1人兼职管理,回用水每年节约水费约8万元,避免环保处罚风险,投资回收期约4年。






 扫一扫添加微信


